
En utsugsledning på tre ton lastas av på en tisdag, rördragningen är klar om två veckor, och sedan ber driftsättningsingenjören om kvalificeringspaketet. Det finns ingen användarkravsspecifikation med mätbara acceptanskriterier, ingen konstruktionskvalifikationsgranskning, och kalibreringscertifikaten för manteltemperatursensorerna täcker 0–150 °C medan processen körs vid 45 °C under vakuum. Utrustningen fungerar. Projektet stannar fortfarande.
Utrustningsvalidering är en kedja av dokumenterade beslut som börjar före inköpsordern och slutar först när maskinen har tagits i drift. Få ordningsföljden rätt, och kvalificering blir en rutin av granskningar och tester. Missförstås, och samma arbete upprepas tre gånger till tre gånger kostnaden medan produktionen väntar. Det som följer är skrivet från utrustningsbyggande sidan av den tabellen, eftersom det är där det mesta av förseningen vanligtvis kommer.
Kvalificering, validering och reglerna bakom båda
Två termer används omväxlande på plats, och skillnaden spelar roll när en revisor öppnar filen. Kvalificering gäller utrustning: dokumenterade bevis på att en maskin är korrekt konstruerad, korrekt installerad, fungerar som avsett och fungerar konsekvent. Validering gäller den process som utrustningen stödjer: dokumenterade bevis på att processen på ett reproducerbart sätt ger material som uppfyller dess specifikationer. Utrustningsvalidering är paraplyet som täcker båda, och i reglerade anläggningar är hårdvaruhalvan vanligtvis den enklare hälften att bevisa.
Förväntningarna är inte vaga. I USA kräver 21 CFR 211.63 att utrustningen är av lämplig design, storlek och plats för den avsedda användningen, medan 211.67 omfattar rengöring och underhåll. EU GMP Annex 15 beskriver kvalificerings- och valideringslivscykeln och kopplar testdjupet till riskbedömning. Där ett PLC- eller SCADA-system har batch-register, gäller förväntningar på dataintegritet även för revisionsspår, användaråtkomstnivåer och elektroniska signaturer.
Den praktiska konsekvensen är enkel: valideringsomfånget hör hemma i inköpsspecifikationen. När maskinen väl står inne i ditt renrum har ingen sida mycket hävstång kvar.
De fyra kvalifikationsstadierna och vad var och en bevisar
Fyra steg är standard, och varje steg svarar på olika frågor. Att hoppa över en, eller upprepa den under ett nytt namn, är den vanligaste anledningen till att ett kvalifikationspaket avvisas under granskning.
| Scen | Fråga besvarad | Typiska bevis | Signerad av |
|---|---|---|---|
| DQ | Är designen lämplig för produkten, kapaciteten och rengöringsregimen? | URS, P&ID, materialcertifikat, riskbedömning, leverantörsdesigngranskning | QA och ingenjörskonst |
| IQ | Byggdes, levererades och installerades den exakt som designad? | As-built ritningar, svets- och ytjournaler, kalibreringscertifikat, nätanslutningar | Engineering och QA |
| OQ | Fungerar den inom definierade intervall under kontrollerade förhållanden? | Utmaningstester vid övre och nedre gränser, larm- och förreglingskontroller, verifiering av rengöringscykeln | Process och QA |
| PQ | Fungerar den konsekvent i rutinproduktion? | Konsekutiva produktionsbatcher, pågående och färdiga produktresultat, avvikelselogg | QA och produktion |
Omkvalificering är inte enbart en kalenderövning. Typiska triggers inkluderar en ny produkt eller lösningsmedel i samma kärl, omplacering av en sladd, byte av ett styrkort eller värmeväxlare, reparationer som berör produktens kontaktytor och varje kalibreringsdrifttrend som tyder på att ett instrument inte längre är tillförlitligt.
Vad en leverantör bör lämna över med maskinen
Be om dokumentationslistan innan du skriver under, eftersom dessa leveranser kommer att följa dig under det kommande decenniet. En leverantörsbyggnad för reglerade industrier bör kunna tillhandahålla:
- En användarkravspecifikation med mätbara acceptanskriterier, till exempel ±1 °C manteltemperaturkontroll, ≤3 % slutlig fukt eller ≥98 % lösningsmedelsåtervinning.
- En konstruktionskvalifikationsrapport som hänvisar till den specifikationen, inklusive P&ID, instrumentlista och konstruktionsmaterial – där SUS304 är acceptabelt och där produktkontakt kräver SUS316L.
- Materialcertifikat enligt EN 10204 3.1 plus svetsdokumentation; hygieniska linjer anger vanligtvis inre ytråhet i intervallet 0,4–0,8 µm och full penetrationssvetsar.
- Kalibreringscertifikat som går att spåra till nationella standarder, med instrumentområden som faktiskt täcker operationsfönstret snarare än bara displayområdet.
- Ett fabriksacceptanstestprotokoll och undertecknad rapport, följt av ett platsacceptanstest som endast upprepar vad anläggningsförhållandena kan förändras.
- Styrsystemdokumentation: mjukvaru- och firmwareversioner, säkerhetskopierings- och återställningsprocedur, konfiguration av revisionsspår och användarroller.
- Stöddata för rengöring: ritningar för täckning av spraykulor, krav på CIP-flöde och tryck, och kupongtestpunkter.
- En underhålls- och reservdelslista med rekommenderade kalibrerings- och omkvalificeringsintervall.
Riskbedömning avgör hur mycket testning är tillräckligt
ICH Q9 och bilaga 15 pekar i samma riktning: riskbedömning avgör hur mycket testning som är proportionerlig. Ett kort, ärligt felläge och effektanalys på utrustningen skiljer kritiska från icke-kritiska parametrar snabbare än någon mall.
Två tekniker håller arbetsbelastningen realistisk. Bracketing behandlar en familj av liknande föremål - fem identiska jäsningstankar, eller en rad kärlstorlekar som delar samma omrörargeometri - som ett valideringsämne, med ett fullständigt protokoll för en enhet och förkortad verifiering för resten. Worst-case-testning driver de ytterligheter som betyder något: maximal satsvolym, minimal omrörningshastighet, mest trögflytande produkt, smutsigaste rengöringsbelastningen. Det som räknas är att motiveringen för allt uteslutet skrivs ner. Revisorer accepterar en berättigad uteslutning mycket lättare än en oförklarad lucka.
Kritiska parametrar som avgör Godkänd eller Underkänd
Protokoll misslyckas oftast på parametrar skrivna i kvalitativt språk. "Tillräckligt vakuum", " skonsam torkning " eller " bra separation " kan inte testas . Konvertera dem till tal med toleranser och ange hur var och en kommer att mätas.
Vanliga kandidater för extraktions- och reningslinjer inkluderar mantel- eller ångtemperaturstabilitet under full belastning, vakuumnivå i förhållande till lösningsmedlets kokpunkt, uppehållstid i en förångare med fallande film, ång-vätskeseparationskvalitet, separationseffektivitet för en skivstackcentrifug, lösningsmedelsåtervinningsförhållande och fuktighetstorrenhet över en rem. Vid torkningssteg spelar likformighet vanligtvis större roll än genomsnittet - en sats med i genomsnitt 2,9 % fukt med en spridning på plus eller minus 1,5 % kommer att misslyckas med kravet på likformighet i innehållet även om genomsnittet ser acceptabelt ut.
Kapacitetsanspråk förtjänar samma behandling. En MVR-förångare klassad med en specifik förångningshastighet på rent vatten beter sig annorlunda när matningen börjar smutsa ner värmeöverföringsytor, så protokollet bör definiera nedsmutsningsförhållandet och rengöringsintervallet vid vilket den hastigheten garanteras.
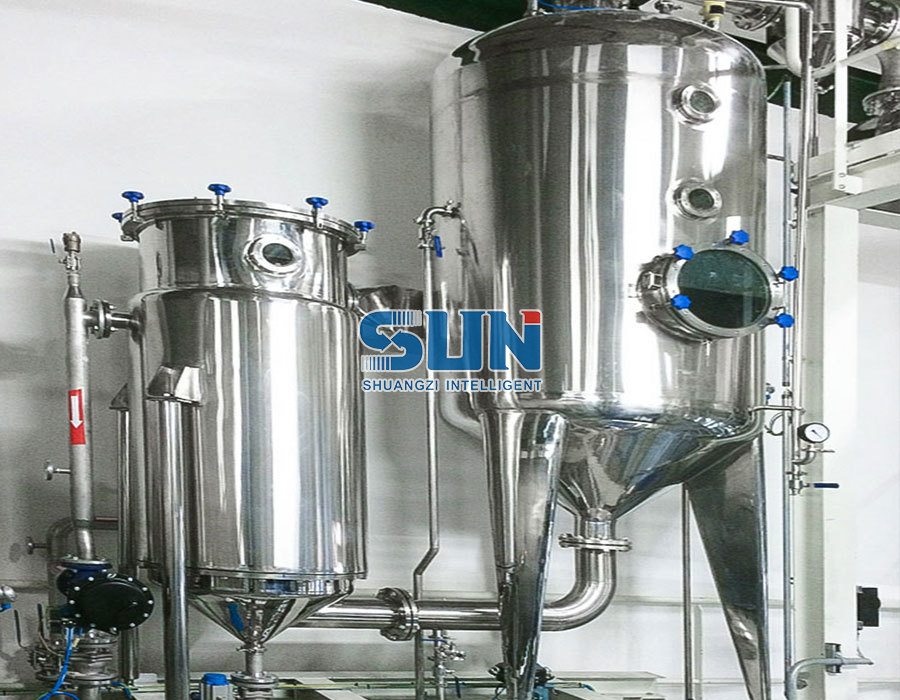
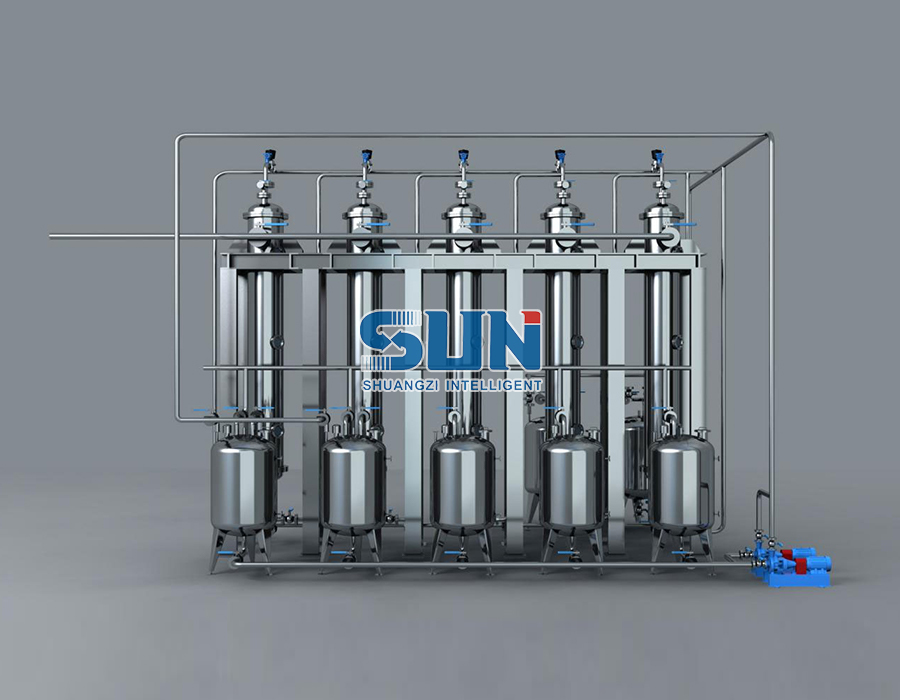
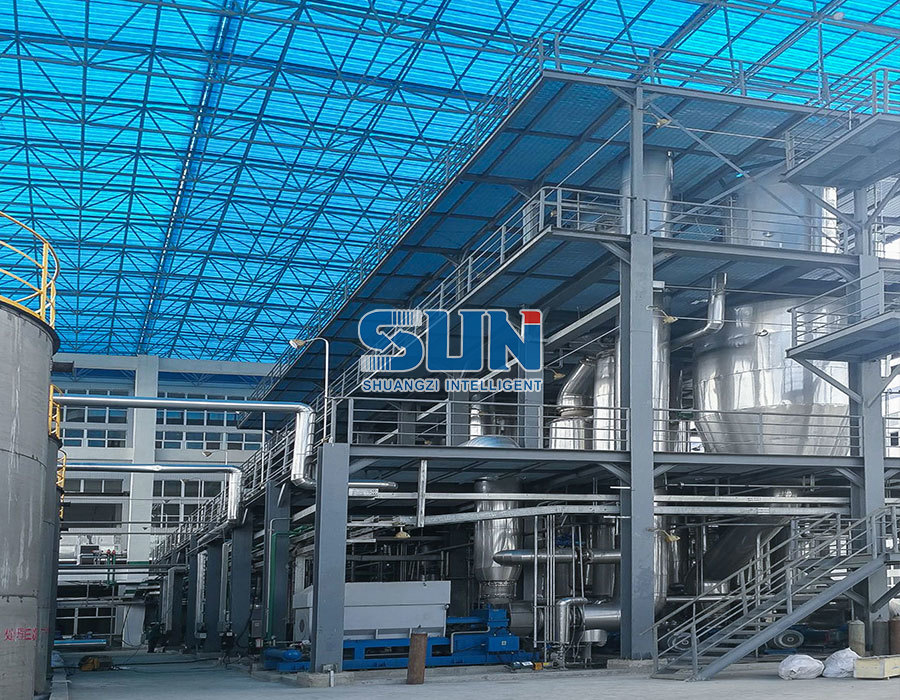 MVR-förångare Beskrivning av MVR-förångare: MVR-förångaren (Mechanical Vapor Recompression) är en energibesparande enhet som återanvänder energin från den sekundära ånga som genereras av i... Visa produkt →
Omfattning: Single Unit, Skid eller Complete Line
Omfattningsdisciplin sparar mer valideringstid än något mjukvaruverktyg. Tre nivåer är vanliga: en enskild enhet, en processskid med sina pumpar, värmeväxlare och lokala styrningar, eller en komplett linje där en leverantör utför ingenjörskonst, utrustningstillverkning, anskaffning, installation och driftsättning. En linje med en enda ansvarig part är lättare att kvalificera, eftersom verktyg, kontrollhandslag och garanterade arbetsområden sitter inom ett kontrakt istället för att delas upp på fyra leverantörer.
När omfattning, gränssnitt och acceptanskriterier avgörs på detta sätt från början, blir kvalificeringsarbetet till stor del en fråga om att verifiera det som redan avtalats – en punkt som är värd att se över innan anbudsförfarande, som beskrivs i denna guide till nyckelfärdiga projektutrustning och vad industriella köpare behöver veta .
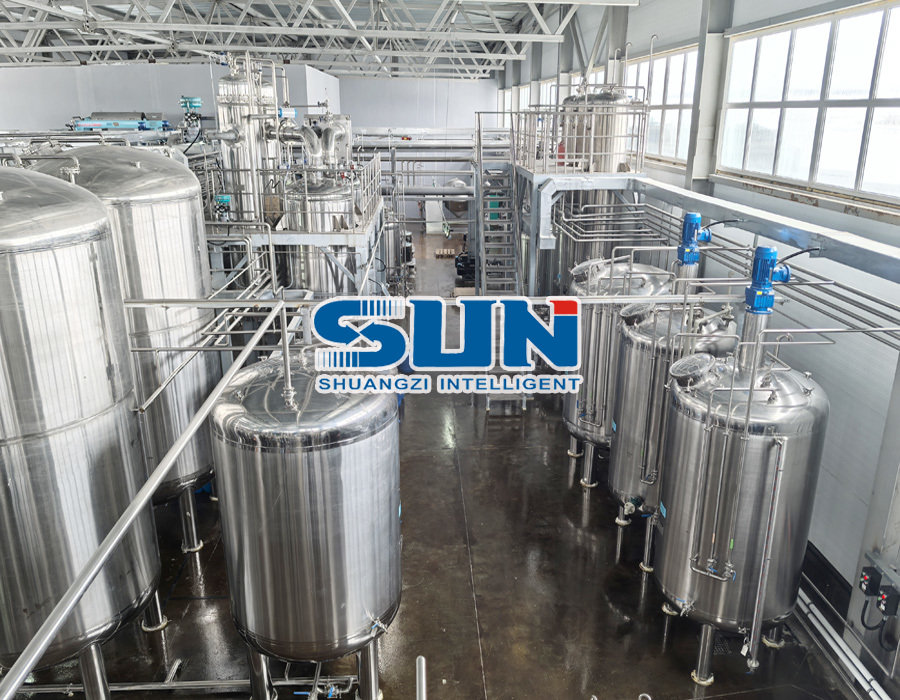 Tillverkare av utrustning för utvinning av anläggningar 3T pektinextraktion Produktlinje Utrustning Nyckelfärdigt projekt Visa produkt →
Pilotvåg och Scale-Up Bridge
Uppskalningsbevis åldras snabbare än någon annan del av valideringsfilen. En process utvecklad i ett 50 L-kärl överförs sällan till en 3 000 L produktionslinje utan överraskningar i blandning, värmeöverföring eller uppehållstidsfördelning. Att etablera designutrymmet i pilotskala, och sedan bekräfta det i produktionsskala under prestandakvalificeringen, är den sekvens som håller dessa överraskningar borta från batch-rekordet.
Det är därför en pilotverkstad och en automatiserad GMP-orienterad plattformslinje som täcker utvinning, indunstning, utfällning och separation, jäsning och vakuumtorkning vid låg temperatur är värda att insistera på innan en beställning görs. Försök körs sedan på samma utrustningsfamilj som senare kommer att installeras, och de driftsområden som skrivs in i OQ- och PQ-protokollen har uppmätta data bakom sig snarare än extrapolering.
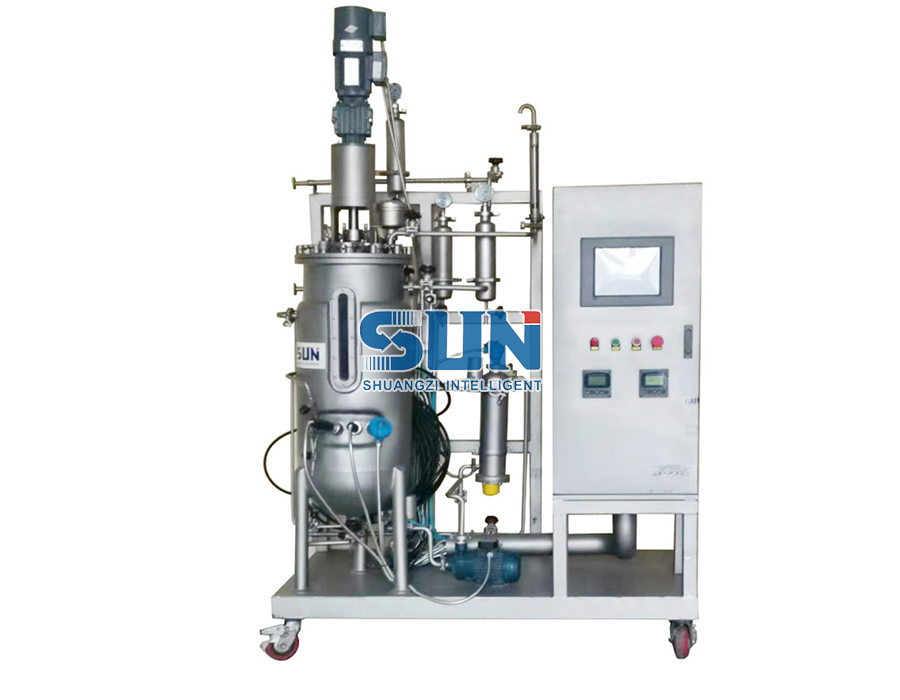 Pilotskala mekanisk omrörd jäsningsanläggning i rostfritt stål Mikrobiell kultur Fermentati Produktbeskrivning: Visa produkt →
Levererade linjer tenderar att följa samma mönster. På Taxus chinensis extraktionslinje byggd för en kund i Belgien för att utvinna taxol , processfönstret som etablerats före leverans är vad prestandakvalificeringsprotokollet senare verifierar på kundens plats.
Där valideringsprojekt glider
De flesta överskridanden följer en kort lista över orsaker som kan undvikas:
- Användarkravsspecifikationen skrivs efter inköpsordern, så acceptanskriterierna är omvända från det som levererades.
- Materialersättning sker tyst — SUS304 levereras där SUS316L specificerades för produktkontakt.
- Instrumentområdena täcker inte faktiska driftextremer, vilket ogiltigförklarar kalibreringsposter.
- Fabriksacceptanstestet körs med idealisk råvara och idealiska verktyg, så det bevisar maskinen endast under laboratorieförhållanden.
- Kapaciteten visas på vatten eller lösningsmedel snarare än det verkliga extraktet, buljongen eller uppslamningen.
- Avvikelser loggas under testning men stängs aldrig formellt ut.
- Dokumentation kommer på ett språk medan operatörerna som ska följa den läser ett annat.
- CIP-täckning antas från ritningar istället för att verifieras med konduktivitet, temperatur och riboflavin- eller kupongtestning.
- Kalibreringscertifikat upphör att gälla innan prestandakvalificeringen ens börjar.
En realistisk sekvens för en botanisk eller jäsningslinje
Tidslinjerna skiljer sig åt beroende på projektstorlek, men ordningen bör sällan:
- Skriv användarkravsspecifikationen och kör riskbedömningen – fyra till sex veckor innan någon beställning görs.
- Granska och godkänn designkvalifikationen mot den specifikationen, innan tillverkningssläppet.
- Utför fabrikens acceptanstest på leverantörens verk, använd representativt råmaterial när det är möjligt.
- Komplett leverans, installation och IQ, inklusive as-built verifiering och kalibreringskontroller.
- Kör OQ genom att utmana gränser, larm, förreglingar och rengöringscykeln.
- Kör PQ på på varandra följande produktionsbatcher under rutinmässiga förhållanden, med avvikelseloggen stängd.
- Schemalägg periodisk granskning och omkvalificering, eller utlös den genom förändringskontroll när något meningsfullt förändras.
Linjen som klarar validering utan dramatik är inte den med tjockast pärm. Det är den vars specifikationer, ritningar och testposter förblev konsekventa från den första designgranskningen till den sista batchposten. Om du planerar extraktions-, indunstnings-, separerings-, jäsnings- eller torkutrustning, fråga vilka kvalifikationsdokument som ingår innan du jämför priser — svaret förklarar vanligtvis en stor del av gapet mellan två offerter.