
En 200 L engångsbioreaktor går på 4,2 g/L och pilotteamet är nöjda. Arton månader senare kommer samma klon in i ett 2 000 L rostfritt tåg, och skivstackcentrifugen förblindar sig själv inom fyrtio minuter efter skörd. Molekylen förändrades inte. Det gjorde processen.
Biologisk läkemedelsutveckling brukar beskrivas som ett vetenskapligt program. När en kandidat når en ansökan om nya läkemedel för undersökning har det också blivit ett kapitalprogram: cellinje, media, bioreaktorgeometri, kromatografiharts, buffertvolymer, rena verktyg och fyllnadskapacitet satsas år innan den första kommersiella batchen. Dessa åtaganden är dyra att vända, varför utrustningssamtalet hör hemma i fas ett snarare än i ingenjörsfasen.
Det som följer tittar på utvecklingsvägen från processsidan: vad varje steg kräver av hårdvara, var uppskalning tenderar att gå sönder och vilka specifikationer som är värda att diskutera tidigt.
Ett biologiskt läkemedel som presterar vid 200 L är ett laboratorieresultat. Samma molekyl vid 2 000 L är en tillverkningsprocess, och den bedöms utifrån jämförbarhet, inte enbart efter titer.
Vad biologisk läkemedelsutveckling måste leverera
Biologisk läkemedelsutveckling är sekvensen av upptäckt, cellinjekonstruktion, process- och analytisk utveckling och GMP-tillverkning som omvandlar en biologiskt producerad molekyl till ett godkänt, reproducerbart läkemedel.
Ett biologiskt läkemedel är ett läkemedel vars aktiva substans produceras av, eller härrör från, ett levande system. Kategorin omfattar rekombinanta proteiner och monoklonala antikroppar, vacciner, blodprodukter, cell- och genterapier och jäsningshärledda komplexa molekyler såsom oligosackarider från bröstmjölk.
Tre konsekvenser följer. Produkten definieras av sin process, eftersom glykosylering, aggregering, laddningsvarianter och värdcellsproteinnivåer alla beror på hur cellerna odlades och hur skörden hanterades. Små processskiften kan flytta kritiska kvalitetsattribut, så jämförbarhetsarbete efter en förändring är en kampanj snarare än ett memo. Och kostnaden för varor domineras av rening och analys, inte av jäsningskärlet, som är där många tidiga budgetar är felplacerade.
| Beslutsområde | Liten molekyl | Biologisk |
| Aktiv substans | Kemiskt syntetiserad, strukturellt definierad | Producerad i ett levande system, strukturellt heterogent |
| Produktionsväg | Flerstegs kemisk syntes | Cellodling eller mikrobiell fermentering plus rening |
| Kritiska egenskaper | Renhet, polymorf, kiral form | Glykanprofil, aggregering, laddningsvarianter, potens |
| Reningsbörda | Måttlig och välmodellerad | Hög, inklusive kromatografi och virusclearance |
| Förvaring | Mestadels omgivande, kemiskt stabil | Ofta kyld, känslig för skjuvning och gränssnitt |
| Ändring efter godkännande | Kemiledd jämförbarhet | Processledd jämförbarhet med en komplett analytisk panel |
Att läsa den tabellen baklänges är användbar för upphandling: varje rad i den biologiska kolumnen översätts till en utrustning, ett verktyg eller en analysmetod som måste finnas innan klinisk tillgång kan släppas.
Uppströms: Matcha uttryckssystemet med fartyget
Uppströmsutveckling avgör om en process kan hålla en konsekvent titer- och föroreningsprofil i kommersiell skala, och det resultatet beror på expressionssystemet, bioreaktorn och hur nära de två matchas.
Expressionsplattform först, hårdvara i andra hand
Ovarielinjer från kinesisk hamster bär fortfarande de flesta monoklonala antikroppsprogram, mikrobiella system förblir effektiva för fragment och enkla proteiner, och jäst- eller bakteriefermentering stöder nu komplexa produkter som en gång ansågs vara endast för däggdjur. Valet fixar syrebehov, skjuvkänslighet och rengöringsregimen, så det bör föregå varje fartygsnotering.
- Volumetrisk massöverföring måste påvisas i största skala, inte extrapolerad från ett 10 L glaskärl.
- Effektinmatning per volym och impellerspetshastighet ställer in skjuvdosen, och de är inte utbytbara mellan leverantörer.
- Foder-, pH- och löst syrgasslingor behöver tillräckligt med nedgång för högdensitetsmatning och för perfusion.
- Sterilisering och rengöring måste valideras på plats, eftersom en bioreaktor som inte kan rengöras på ett tillförlitligt sätt blir en föroreningskälla med lång svans.
Lägre kapital, snabb övergång, väl lämpad för kliniska och multiproduktsviter. Extraherbara och lakbara data, påsintegritetstestning och leverantörskvalificering är obligatoriska, och arbetsvolymer över ungefär 2 000 L blir besvärliga.
Högre kapital och längre ledtid, men beprövad vid 10 000 L och mer, med ångsterilisering, repeterbar blandning och ett rengöringsvalideringspaket som tillsynsmyndigheterna redan förstår. Produktbyte är den verkliga kostnaden.
I pilotskala är den ärliga frågan inte vilket alternativ som är modernt, utan vilket alternativ som överlever den kliniska tidslinjen. Ett engångståg kan köras på månader; ett rostfritt tåg behöver vanligtvis ett år eller mer, plus en byggnad förberedd runt det.
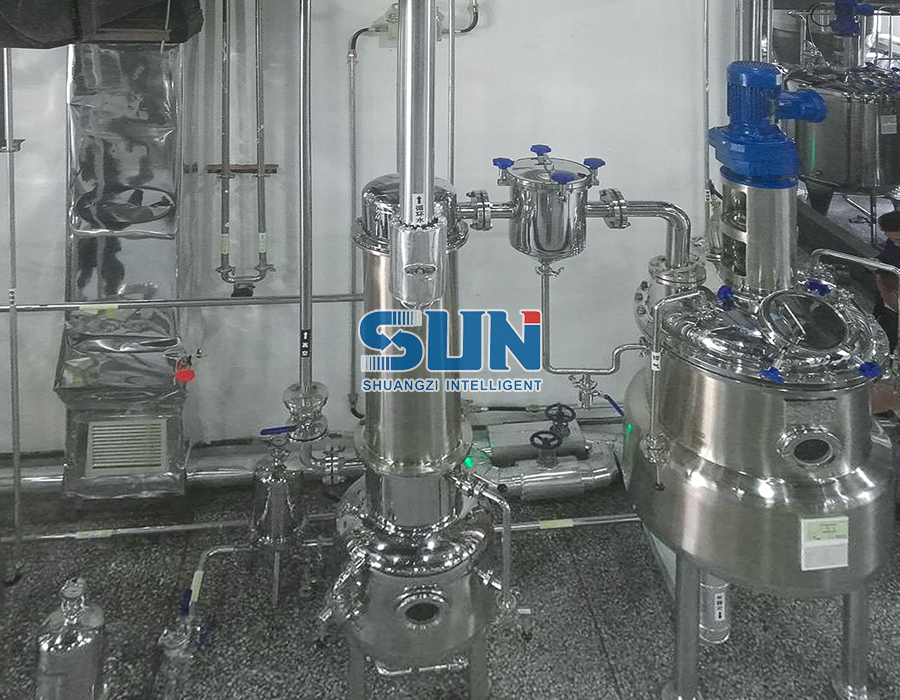
 Pilot-Scale rostfritt stål mekanisk omrörd jäsning Fermentor i pilotskala i rostfritt stål för mikrobiell kultur, med in-situ sterilisering och pekskärmskontroll av temperatur, pH, löst syre, omrörning och luftning. Visa produkt →
Oavsett vilken rutt som väljs bör piloten ha samma instrumenteringslogik som det kommersiella tåget, eftersom tekniköverföring jämför data, inte avsikter.
Nedströms: där kostnader och överraskningar koncentreras
Nedströms bearbetning bär vanligtvis merparten av kostnaden för varor för ett terapeutiskt protein, och det är där uppskalningsöverraskningar dyker upp först.
| Enhetens drift | Typisk utrustning | Vad misslyckas i skala |
| Skörd och förtydligande | Disc-stack centrifug, djupfiltrering | Lastning av fasta ämnen, skjuvskador, cykeltid |
| Fånga | Affinitet eller protein A-kolonn | Hartskompression, flödesfördelning, hartslivslängd |
| Viral inaktivering | Hålltank med lågt pH med blandare | Döda zoner, pH-överskridande, validering av hålltid |
| Polering | Anjonbyte, hydrofob interaktion | Buffertvolym, gradientreproducerbarhet |
| Koncentration | Ultrafiltrering och diafiltreringsskid | Flödesavfall, membranarea, tvärflödesgränser |
| Bulklagring | Engångspåse eller 316L tank | Extraherbara material, frys-tina beteende, hålltid |
Den bindande begränsningen i de flesta nedströmssviter är inte kolumnen. Det är volymen buffert som växten kan förbereda och den hålltid produkten kommer att tolerera medan den väntar.
Förtydligande förtjänar särskild uppmärksamhet, eftersom skördebeslutet går igenom hela tåget. En skivstackcentrifug hanterar hög belastning av fasta ämnen i ett kompakt fotavtryck men utsätter celler för skjuvning; djupfiltrering är skonsammare och lättare att skala ner men förbrukar media och lägger till en kostnadslinje för engångsbruk. Många program kör en kombination, och valet bör göras med matningsströmmen i handen snarare än från en allmän preferens.
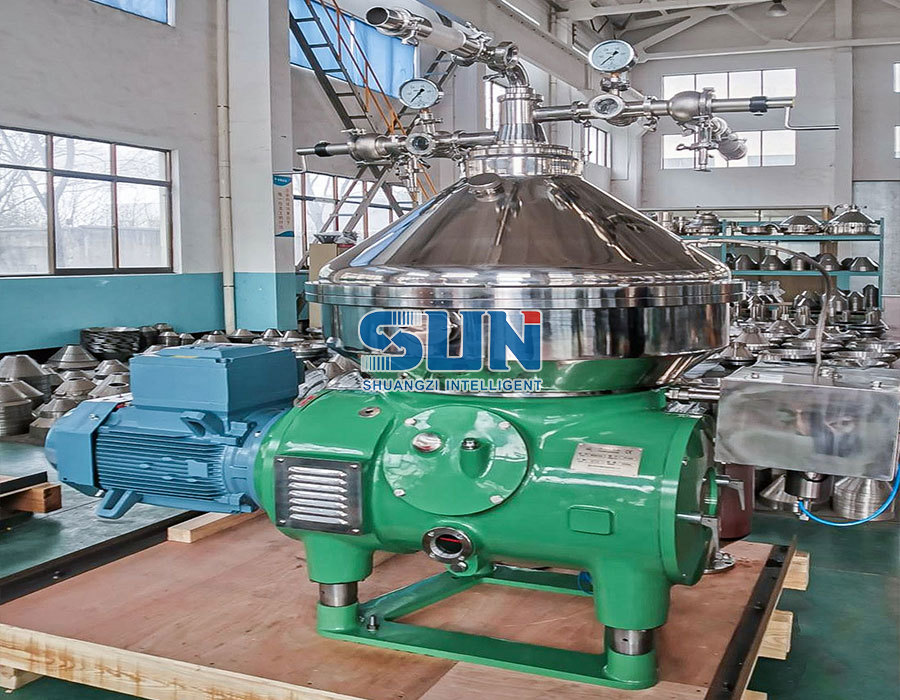 Vertikal skivstackcentrifuge för fast-vätskeseparation Höghastighets vertikal skivstackseparator för klarning av örtextrakt och jäsningsbuljong, med kontaktdelar i rostfritt stål och kontinuerlig utsläpp av klarad vätska. Visa produkt →
Kromatografistegen specificeras av hartsvolymen och bäddhöjden, men de praktiska gränserna framträder i buffertberedningen, tankkapaciteten och den tid en kolonn kan sitta mellan eluering och rengöring. Dessa gränser hör hemma i processbeskrivningen innan släden beställs.
Uppskalning och teknologiöverföring: Definiera genom mekanism
Uppskalning fungerar när parametrarna som kontrollerar kvaliteten förstås mekaniskt, så att de kan återupprättas i ett annat kärl istället för att kopieras som siffror.
Parametrarna som går bra är blandningstid, syreöverföringskoefficient, effekttillförd volym, spetshastighet, koldioxidavdrivning och foderprofilen. Geometrin rör sig inte, så samma pumphjul med samma spetshastighet i ett högre kärl ger en annan blandningstid. En kvalificerad nedskalningsmodell är därför den mest användbara tillgången ett processteam kan äga, eftersom den låter värsta tänkbara förhållanden testas utan att förbruka kommersiell kapacitet.
Två konstruktionskörningar är vanligtvis tillräckligt för att bekräfta en överföring, förutsatt att acceptanskriterierna är skrivna kring produktkvalitet och inte kring ett parametervärde som råkade fungera i pilotskala. Där en parameter måste ändras, bär den analytiska panelen och jämförbarhetsargumentet motiveringen.
Utrustningsval i detta skede förtjänar samma noggrannhet som processdesignen, och det hjälper till att se över de praktiska kriterierna som skiljer ett funktionsdugligt jässystem från ett svårt. En strukturerad checklista för val av biofermenteringsutrustning täcker instrumentering, rengöringsbarhet och dokumentation i ett pass.
 Anpassat biofermenteringstanksystem för HMOs Anpassningsbart fermenteringssystem som sträcker sig från labb till industriell skala, med aseptisk design och realtidskontroll av temperatur, pH, löst syre och omrörning för mikrobiell produktion. Visa produkt →
Utvecklingsfärdplanen och var kapitalet är engagerat
Biologiska program passerar fem igenkännbara portar, och de största utrustningsåtagandena undertecknas vanligtvis vid den andra och tredje, långt innan avgörande data finns.
Upptäckt och val av bly
Molekylformat, uttrycksvärd och tidig analys. Utrustningens påverkan är begränsad till bänk- och liten pilothårdvara.
Celllinje och processutveckling
Val av stabil pool eller klon, media- och foderdesign, småskalig rening. Pilotkapacitet är vanligtvis reserverad här.
Fas I och II klinisk försörjning
200 L till 500 L kampanjer i en flexibel svit. Engångståg dominerar eftersom tidslinjen är viktigare än enhetskostnaden.
Fas III och processprestandakvalificering
Skala upp till 2 000 L eller mer, tre på varandra följande kvalificeringssatser, rengöring och validering av hålltid.
Arkivering och kommersiell leverans
Kapacitetsreservationer, andrahandsstrategi och ett system för förändringskontroll som absorberar ett leverantörsmeddelande utan att stoppa produktionen.
Pilotkapacitet byggd för tidigt är ledigt kapital. Pilotkapacitet byggd för sent är en försenad prövning. Ett flexibelt tåg som kan ändras kostar vanligtvis mindre än båda misstagen.
Program som placerar flera enhetsoperationer under ett tekniskt område tenderar att förkorta driftsättningen, eftersom rörledningar, instrumentering och rengöringsrutiner stäms av ett team. Integrerade jäsningsprojekt levererade som ett enda paket, som detta biofermentation projekt referens , visa hur pilot- och produktionsutrustning kan dela en styrfilosofi från början.
Kvalitet, GMP och dokumentation
Vid tillverkning av biologiska läkemedel är utrustningsdokumentation en del av myndighetsinlämningen snarare än en extra efterförsäljning.
- Materialcertifikat enligt EN 10204 3.1 för produktkontaktdelar, spårbara till värmenummer.
- Ytfinish på 0,4 mikron Ra eller finare på produktkontaktytor, verifierad genom mätning snarare än genom krav.
- Rengöring och steriliseringsvalidering, inklusive täckningstestning och dräneringskontroller.
- Dataintegritetskontroller anpassade till 21 CFR Part 11 och EU Annex 11 för elektroniska batchregister.
- Ett komplett kvalifikationspaket: FAT-, SAT-, IQ- och OQ-protokoll med utförda rapporter.
- Ändringskontrollmeddelande, så att en leverantörsrevision inte blir en oredovisad avvikelse.
Be om dokumentationspaketet innan inköpsordern undertecknas, inte efter fabrikens acceptanstest.
Inget av detta är glamoröst, och allt är inspekterat. Ett kärl med en vacker svets och ingen värmenummerspårbarhet är ett fynd som väntar på att bli skrivet.
Vanliga frågor
Hur lång tid tar utveckling av biologiska läkemedel?
Från kandidaturval till första godkännande tar ett biologiskt läkemedel vanligtvis sex till tio år. Det kliniska programmet upptar fyra till sex av dessa år, och processvalideringen är koncentrerad till de sista arton månaderna. Tidslinjer sträcker sig när pilotkapaciteten inte är tillgänglig eller när en uppskalningsförändring tvingar fram en jämförbarhetsstudie.
Vad är skillnaden mellan uppströms och nedströms bearbetning?
Uppströms täcker allt som odlar cellerna eller organismen: cellinje, media, utsäde, bioreaktor och skörd. Nedströms omfattar återvinning och rening, inklusive klarning, kromatografi, viral inaktivering, koncentration och formulering.
När ska ett program gå från engångsbruk till rostfritt stål?
Vanligtvis när den kommersiella efterfrågan överstiger cirka 2 000 L per batch, när en produkt behöver ångsterilisering av process- eller regulatoriska skäl, eller när frekventa produktbyten inte förväntas. Därunder vinner ofta flexibiliteten och det lägre kapitalet för engångsutrustning.
Vilka dokument ska åtfölja GMP-bioprocessutrustning?
Åtminstone: material- och ytcertifikat, svets- och ytresultat, instrumentkalibreringscertifikat, rengörings- och steriliseringsvalideringsstöd, en funktionsspecifikation för automatisering med dataintegritetsbestämmelser och utförda FAT- och SAT-rapporter.